Branschtrender
2026-10-21
En 1,6 km landtransportör vid en koppargruva i Chile höll på att tappa remskivans lager var sjätte vecka. Det ursprungliga spårkullagret gick med 180 r/min under en uppmätt 320 kN radiell belastning, och axeln satt 1,4 grader ur linje vid drivänden. Ersättningen är ett sfäriskt rullager 22320 och positionen har nu körts under två år i följd med samma smörjschema. Den beslutssekvensen är vad den här guiden dokumenterar, enligt den urvalspraxis som Shanghai Yinin Bearing & Transmission Company tillämpar på sitt sortiment av sfäriska rullager, från den kompakta 21300-serien upp till den tunga 24100-serien.
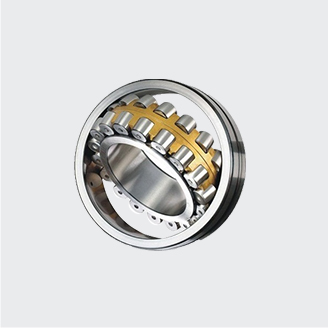
Radiell belastning bestämmer lagerstorleken; stötnivån avgör serien. Ett sfäriskt rullager är ett dubbelradigt rullager med tunnformade rullar som löper på en sfärisk yttre löpbana, vilket låter axeln arbeta med upp till cirka 2 graders vinkelförskjutning samtidigt som den bär tunga kombinerade radiella och axiella belastningar i båda riktningarna.
Beräkna motsvarande dynamiska lagerbelastning P innan du öppnar någon katalog. För en kombinerad radiell belastning Fr och axiell belastning Fa, använd standardekvationen P = X x Fr Y x Fa, där X och Y är de faktorer som publiceras för varje lagerserie. Multiplicera sedan den stationära lasten med en servicefaktor innan du jämför den med den dynamiska belastningen C: använd 1,5-2,0 för bandtransportörer, fläktar och växellådor och 2,0-3,0 för krossar, siktar och pressar. Speciellt vibrerande skärmar utsätter lager för toppaccelerationer på 4-5 g, vilket en statisk lastberäkning aldrig avslöjar.
När P väl är känt följer den grundläggande livslängden från L10 = (C/P)^(10/3) miljoner varv. 10/3-exponenten är Weibull-lutningen för linjekontaktrullelement, lägre än exponent 3 som används för kullager, så rullager är mer känsliga för små förändringar i belastningen. Tabellen nedan visar varför serieval är viktigt: dessa är indikativa dynamiska belastningsvärden för fyra serier med sfäriska rullager på samma 100 mm axel.
Dynamisk radiell belastningsgrad C för 100 mm hålserie, typiska E-klassvarianter.
För standardtransportördrift och måttlig chock, vanlig praxis i anläggnings- och gruvutrustning är att börja med 22200-serien, som ger det bästa förhållandet mellan lastkapacitet och kuvertstorlek.
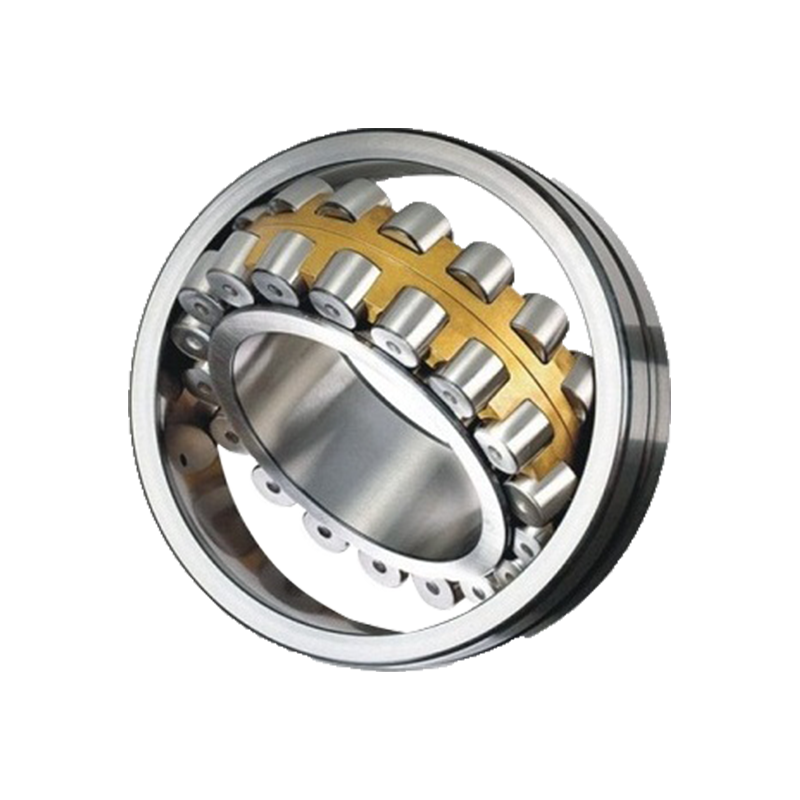 22200-serien sfäriska rullager för tung industriell användning Denna serie erbjuder ett balanserat förhållande mellan lastkapacitet och storlek, vilket gör den till ett praktiskt förstaval för transportörer och gruvutrustning. Dess självinställande design hanterar snedställning och måttliga axiella belastningar i båda riktningarna. Visa produkt →
Begränsningshastigheten för ett sfäriskt rullager bestäms av burgeometrin och rullmassan, inte enbart av hålets diameter. En 22220 smörjer upp till cirka 2 400 r/min, en 23120 når ungefär 2 800 r/min och en 22320 stannar nära 1 800 r/min eftersom dess större rullar genererar mer centrifugalkraft.
När arbetshastigheten överstiger cirka 70 % av den begränsande hastigheten, byt från standardburen av pressat stål till en bearbetad mässingsbur. Mässing går svalare, överlever marginell smörjning bättre och tolererar de högre temperaturer som finns i stålverk och cementfabriker.
Temperaturen sätter den andra gränsen. Standardlager arbetar från -30 °C till 120 °C; med värmestabiliserade ringar går samma lager till 200 °C, men det valda inre spelet måste öppnas för att absorbera skillnaden i expansion mellan axel, ring och hus. För stora roterande axlar i fläktar, pumpar och generatorer, där hastigheten är viktigare än slutbelastningen, är 23000-serien den rätta utgångspunkten.
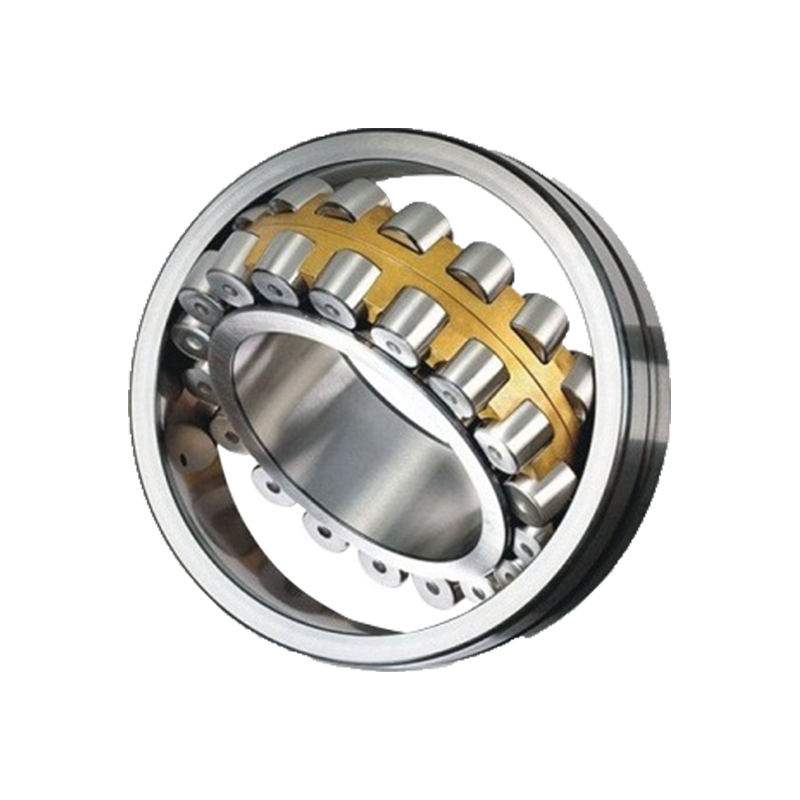 23000-serien sfäriska rullager för höghastighetsroterande axlar Designat för stora axlar i fläktar, pumpar och generatorer, detta lager prioriterar hastighet framför slutlig belastning. Den är självinriktad för att kompensera för axelavböjning och stöder tunga radiella belastningar under krävande förhållanden. Visa produkt →
Fler sfäriska rullager går sönder på grund av fel spel och dålig smörjning än på grund av obearbetad överbelastning. Välj det radiella inre spelet innan du bekräftar passningen. En tät axelpassning förbrukar 60-80 % av interferenstillåten för det monterade spelet, och operatören kan inte se förlusten förrän höljet börjar bli varmt.
För fettsmörjning, välj ett fett vars basoljeviskositet matchar hastigheten och temperaturen: typiskt ISO VG 220 för ett 80-150 mm hållager som går vid 60-90 °C, och ISO VG 320-460 för cirkulerande oljesystem i valsverk och tunga pressar. Eftersmörjningsintervallen sträcker sig från cirka 500 timmars kontinuerlig tung service upp till 4 000 timmar för lätt belastade rena positioner.
Samma hålstorlek kan bära nästan dubbelt så stor belastning när du går från en 22200-serie till en 22300-serie, så frys aldrig serien innan axeldiametern och huslayouten är fixerade. Jämförelsen nedan är urvalstabellen som används för de flesta tunga industribefattningar.
| Serie | Rulldesign | Cr, 100 mm hål | Hastighetsgräns | Typiskt tungt läge |
| 22200 | Standard dubbelrad | ca 285 kN | 2 400 r/min | Transportörer, fläktar, växellådor |
| 22300 | Överdimensionerade rullar i samma OD | ca 540 kN | 1 800 r/min | Krossar, siktar, pressar |
| 23000 | Tunna rullar, högre hastighet | ca 345-485 kN | 2 800 r/min | Pumpar, turbiner, stora motorer |
| 23200 | Breddad 23000 profil | ca 520 kN | 2 000 r/min | Tunga vibrationsmaskiner |
| 24000/24100 | Extra breda, enorma rullar | över 600 kN | 1 200-1 500 r/min | Valsverk, ugnar, repkärvar |
När den avgörande faktorn är motstånd mot stötar och vibrationer är 22300-serien det vanliga svaret. Dess överdimensionerade rullar sprider kontaktspänningen över ett större område, vilket är precis vad ett krosshuvud eller ett vibrerande siktdäck kräver. För de största ugnarna och kvarnarna är 24000- och 24100-serierna den enda praktiska lösningen.
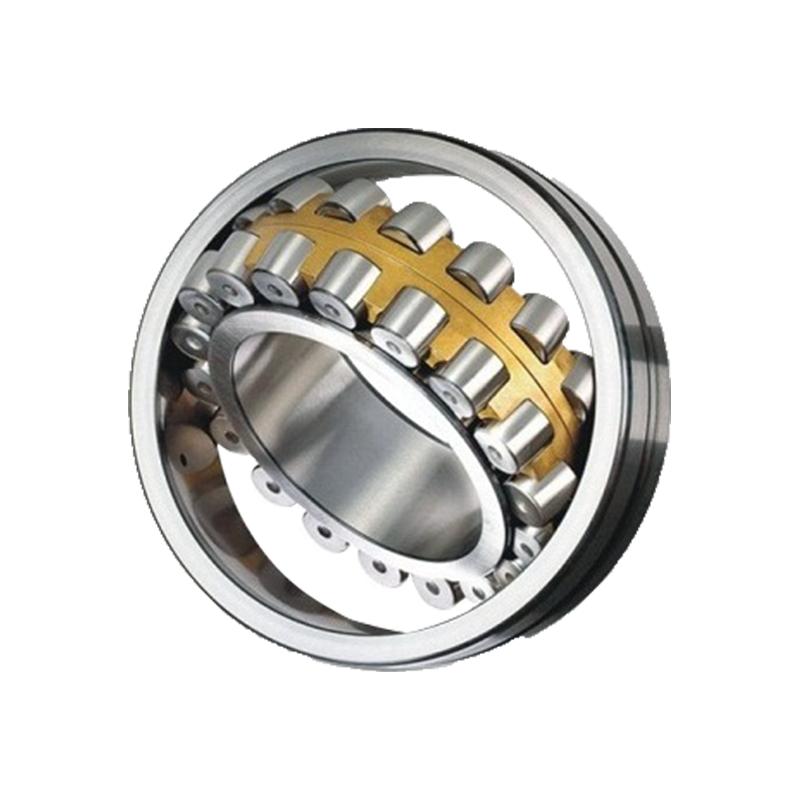 22300-serien sfäriska rullager för stötar och vibrationer Med överdimensionerade rullar som sprider kontaktspänningar, passar denna serie krosshuvuden och vibrerande siktar. Den motstår stötbelastningar och snedställning samtidigt som den minskar friktion och värmeutveckling i tuffa miljöer. Visa produkt →
Ett lager är bara så tillförlitligt som axelsätet, hussätet och smörjningen som omger det. Före montering, mät båda sätena för rundhet och avsmalning: en avvikelse över IT5/2 på axeltappen kommer att förvränga den inre ringen och visa sig som en hot spot inom den första timmen efter körning.
Använd en presspassning på den roterande ringen: för en roterande innerring, välj en axeltolerans på p6 eller r6; för en roterande ytterring ska huspassningen vara K7 eller M7. Montera med en induktionsvärmare och hamra aldrig på ringytan. Registrera det interna spelet före och efter montering och bekräfta att minskningen matchar de förväntade 60-80 % av presspassningstillåten. Efter den första timmen bör husets temperatur sjunka i intervallet 60-90 °C; en stigning över 100 °C betyder att frigångsklassen eller smörjmedlet är fel.
Raka svar på de frågor som dyker upp oftast när sfäriska rullager specificeras för tung industriutrustning.
Båda serierna täcker samma axeldiameterområde, men ett 22300-lager använder betydligt större rullar. Vid ett hål på 100 mm har 22320 en dynamisk belastning på nära 540 kN, medan 22220 är runt 285 kN. Välj 22300 för krossar, siktar och pressar; välj 22200 för transportörer och fläktar.
Sfäriska rullager stödjer kombinerade belastningar i båda axiella riktningarna. Med en måttlig radiell belastning är den användbara axiella belastningen ungefär en tredjedel av den dynamiska radiella belastningen. Utöver det, verifiera X- och Y-faktorerna från katalogen, eftersom förhållandet mellan axiell och radiell last påverkar den ekvivalenta lasten P direkt.
Standardserier tolererar upp till 2 grader av statisk vinkelförskjutning mellan axeln och husets mittlinjer, och vissa ljusseriedesigner når 3 grader. Detta tillägg täcker axelavböjning och monteringsfel, inte en böjd axel eller ett sättningsfundament. Kontrollera kontaktmönstret efter den första körningen om applikationen är nära gränsen.
Ett fettsmord sfäriskt rullager på en 180 r/min transportremskiva behöver vanligtvis eftersmörjas var 1 000-2 000 driftstimme, och varje eftersmörjning bör spolera 10-15 % av fettvolymen. Heta, långsamma rullar i ugnar kan behöva smörjas var 500:e timme, medan ren fläktdrift kan sträcka sig till 4 000 timmar. Oljesmorda system hanteras bäst genom regelbunden oljeanalys.
Våra tillhandahållna produkter
Kontakta oss
Tel: +86-13916786238
Fax: +86-21-68551629
Email: [email protected]
Add: Huangxu Industrial Area, Dantu, Zhenjiang City, Jiangsu -provinsen, Kina
Bransch